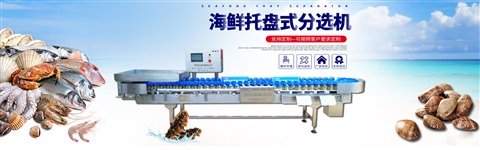
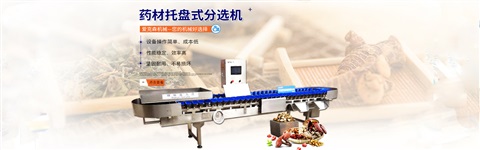
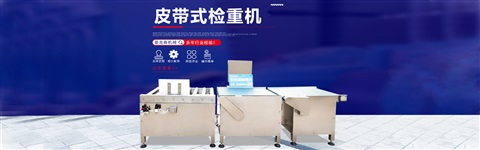
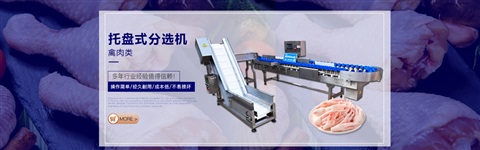

重量分选机在多头秤分料后进行进一步检测,对不合格物料进行筛选剔除。
鉴于现有技术的缺点,技术人员提供一种多通道重量分选机,其具有根据材料重量进行选择性剔除和聚集分类的功能。为了达到上述目的,该重量分选机采用如下技术方案:一种多通道重量分选机,包括机架,所述机架上设有水平的承料平台,所述承料平台的上端面设有重力传感器,所述承料平台的外圆周角度设有多个下料通道,在承料台的外圆周角度设置有多个推动装置,推动装置与任一下料通道相对,分别设置在承料台的两侧; 重力传感器的输出端与微控制器电连接,微控制器的输出端与推动装置电连接。通过上述设置,将水平设置的承载平台设置成圆盘状,在承载平台的四周等角度设置若干下料通道,下料通道之间有一定的间隔,在承载平台的四周等角度设置若干推动装置,相同数量的推动装置和下料通道一一面对,在承载平台的两侧分别固定一组配合的推动装置和下料通道。当物料落在承载平台上时,相应的推动装置启动,推动物料向相对的下料通道移动。物体承载台的上端面安装有重力传感器,重力传感器的输出端与微控制器电连接,微控制器的输出端与推料装置电连接。该重量分选机包括三组推动装置和落料通道,重力传感器检测落在承载平台上物料的重量;在微控制器的控制下,当物料重量小于设定区间的下限值时,重力传感器发出控制信号,微控制器控制其中一个推动装置工作,将物料推入相应的下料通道。当物料的重量大于设定区间的下限值,小于设定区间的上限值时,重力传感器发出控制信号,微控制器控制另一个推送装置工作,将物料推入相应的下料通道。当重力传感器上没有材料时,微控制器控制推动装置复位。。


重量分选机是一种中低速,高精度的在线检重设备,可以与各种包装生产线和输送系统集成在一起,它主要用于在线检查产品重量,包装中是否缺少零件或产品重量档案。
在线检重已逐渐成为现代工业生产中的环节,尤其是在食品和制药行业的生产过程中。 重量分选机在产品运输过程中完成产品重量的测量,并将测得的重量与预设范围进行比较,控制箱发布指示以剔除不合格重量的产品,或把不同重量范围的产品分送到区域。
重量分选机通常由输送机构,分选机构和称重机构组成。 称重机构完成重量信号的收集,并将重量信号发送到控制箱进行处理。 输送机构主要通过提高速度来确保产品之间有足够的间距。 分选机构用于剔除已检测的不合格产品。
重量分选机的工作过程如下:
称量过程:
1.前端输送机构:将被测物体转移到称重机构,一方面给物体以初始速度,这样进入称重机构后,将更快地达到稳定状态; 另一方面,对前端物料起到隔离减震的作用,以确保测量精度。
2.中间称重机构:这部分是整个机械系统中关键的部分。 其结构设计和安装精度直接影响系统的测量精度。由输送电机,光电监控部分和称重传感器组成,完成物体的动态称重。
3.后端分拣机构:该部分是分拣的动作部分,由输送部分,气动阀,料斗等组成,完成对不合格物品的剔除和分选,剔除方法可以设置为吹气,推杆,拨杆、跌落等方法。
报告反馈:
重量分选机具有重量信号反馈功能。 通常将一定数量产品的平均重量反馈到包装/填充/罐装机的控制器,控制箱将对加料量进行动态调节,以使产品的平均重量更接近目标值。
除反馈功能外,重量分选机还可以提供丰富的报表功能,例如每个区域的包装数量,每个区域的总量,合格数量,合格总计,平均值,标准偏差,总计和累计量。

 在线客服
 15689988633
 532013688@qq.com


