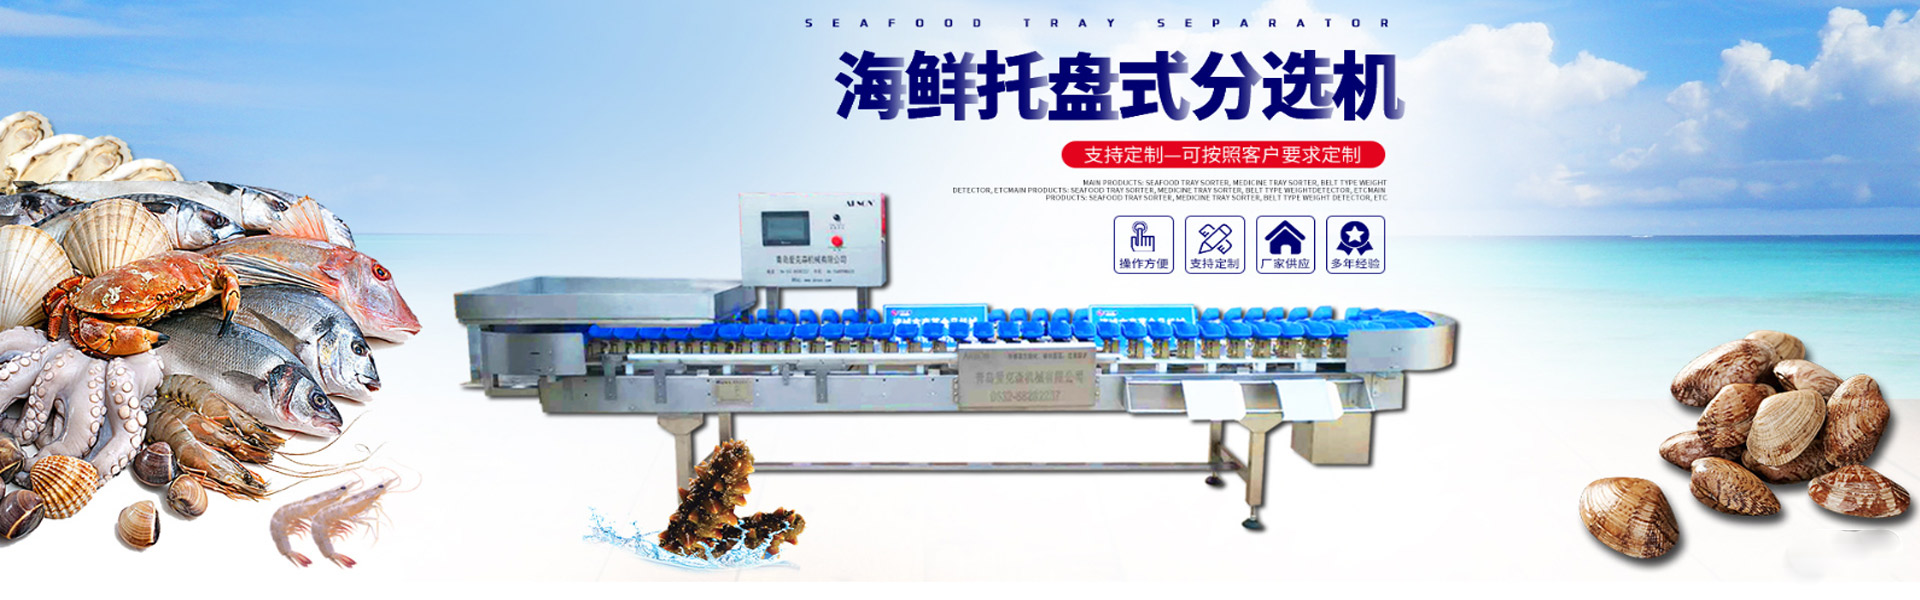
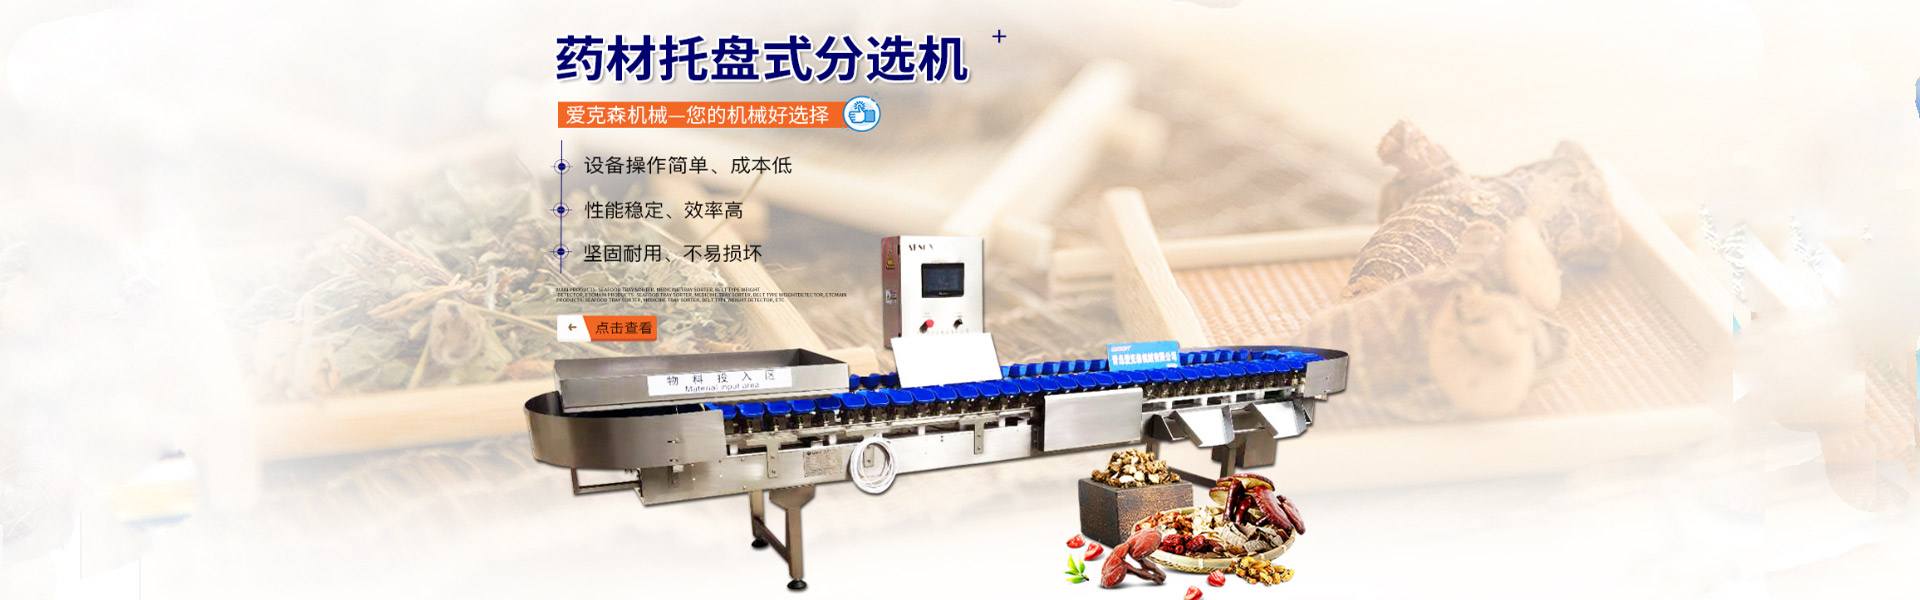
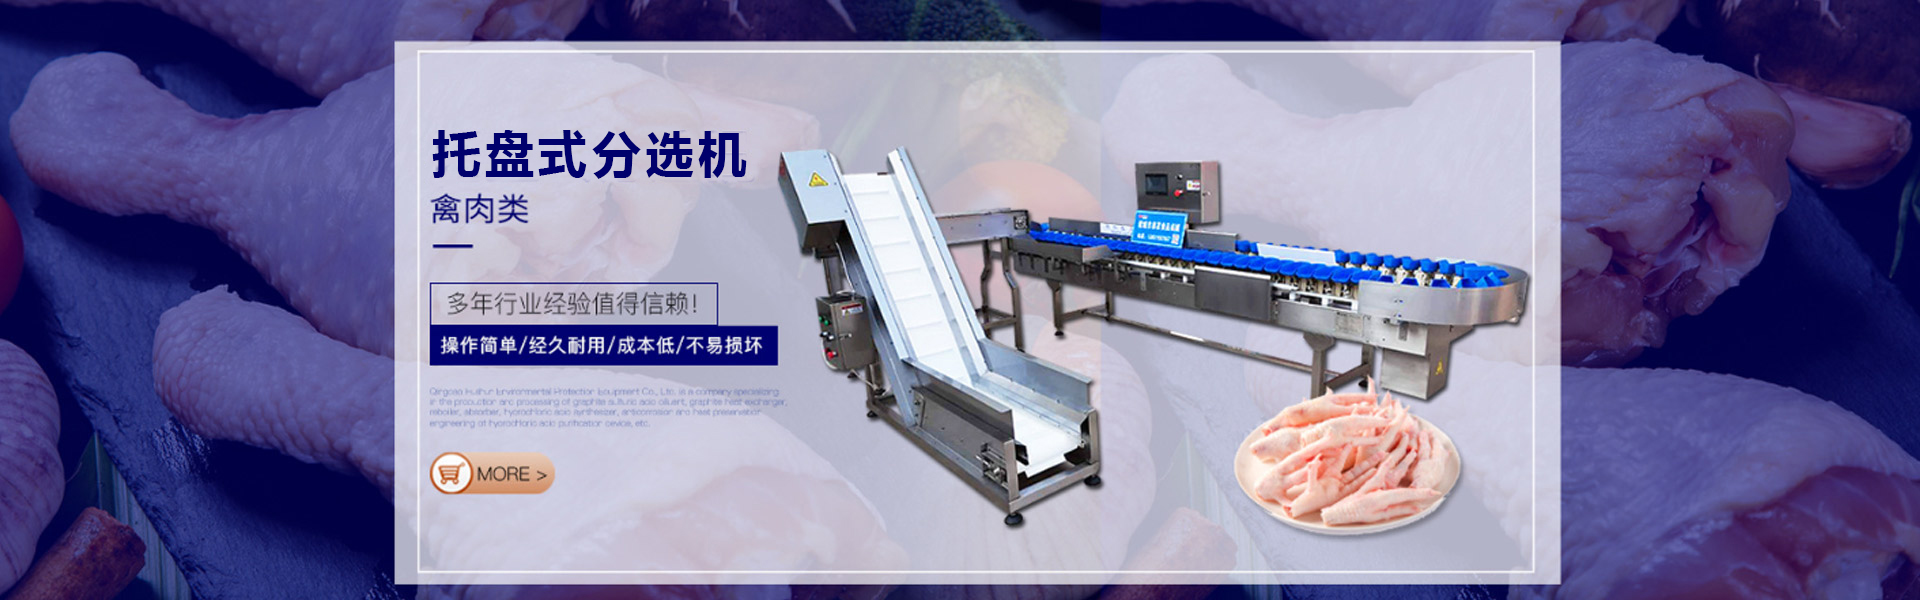

分选秤是对产品进行重量分类和筛选的一种设备。物料在气力输送的作用下,经过关扇,进料斗在托盘上的高速旋转点上,在离心力的作用下,物料充分分散并进入缓冲环,在下落过程中,物料较重在转子横流的影响下,调整好叶片的环后,滑至粗料收集器的分级机进行收集,然后通过风机排出。
近年来,中国的选煤技术发展迅速,基本形成了以粗煤重介质旋风分离器和煤泥浮选为基础的成熟分离工艺。发展趋势是,重介质旋风向大型化发展,煤泥浮选向提高煤泥选择性的方向发展。目前,具有中国自主知识产权的大口径旋风分离器(直径1.4m)和选择性更高的浮选塔已在中国选煤行业中得到应用。
但是,由于重介质旋风分离器的有效下限与浮选塔的有效上限之间的粗煤泥(1.6?0.3mm)不能有效地分离,因此,不能有效地分离出粗煤泥(1.6?0.3mm)。大直径重介质旋风分离器和微型气泡浮选塔进料尺寸上限的减小。
分选秤
检重秤厂家谈总结:
(1)在比较各种自由沉降速度的计算方法的基础上,建议采用阿伦公式确定粗煤泥的自由沉降速度,并探讨了干扰沉降速度的计算模型。
(2)不同粒径粗煤泥的干扰床分离试验证明,干扰床分离技术对1.6?0.8mm粗煤泥具有良好的分离效果。当粒径为1.6?0.28mm宽时,分选效果变差。
(3)上升水速是控制洁净煤质量和产量的重要操作变量。


把人才战略提升到重要位置。重量分选机要积极围绕国际竞争的需要,按照国际水准,吸引、培养和发展一支以振兴中国重量选别机工业为己任的、掌握现代科学技术、掌握现代管理知识的科技与管理人才队伍。
在食品生产过程中,经常发生错误的地方主要表现两点,点就是食品里缺少数量、重量等,对企业及品牌的信誉度都会有影响,如果人工去检查费时费力,效率很低,但是有了重量选别机,这些问题迎刃而解,而且效率比普工检查大大提高,只要方便面陆陆续续通过重量选别机,系统自动记录相关数据,自动剔除不合格的产品,合格的产品继续流向下一个生产环节。
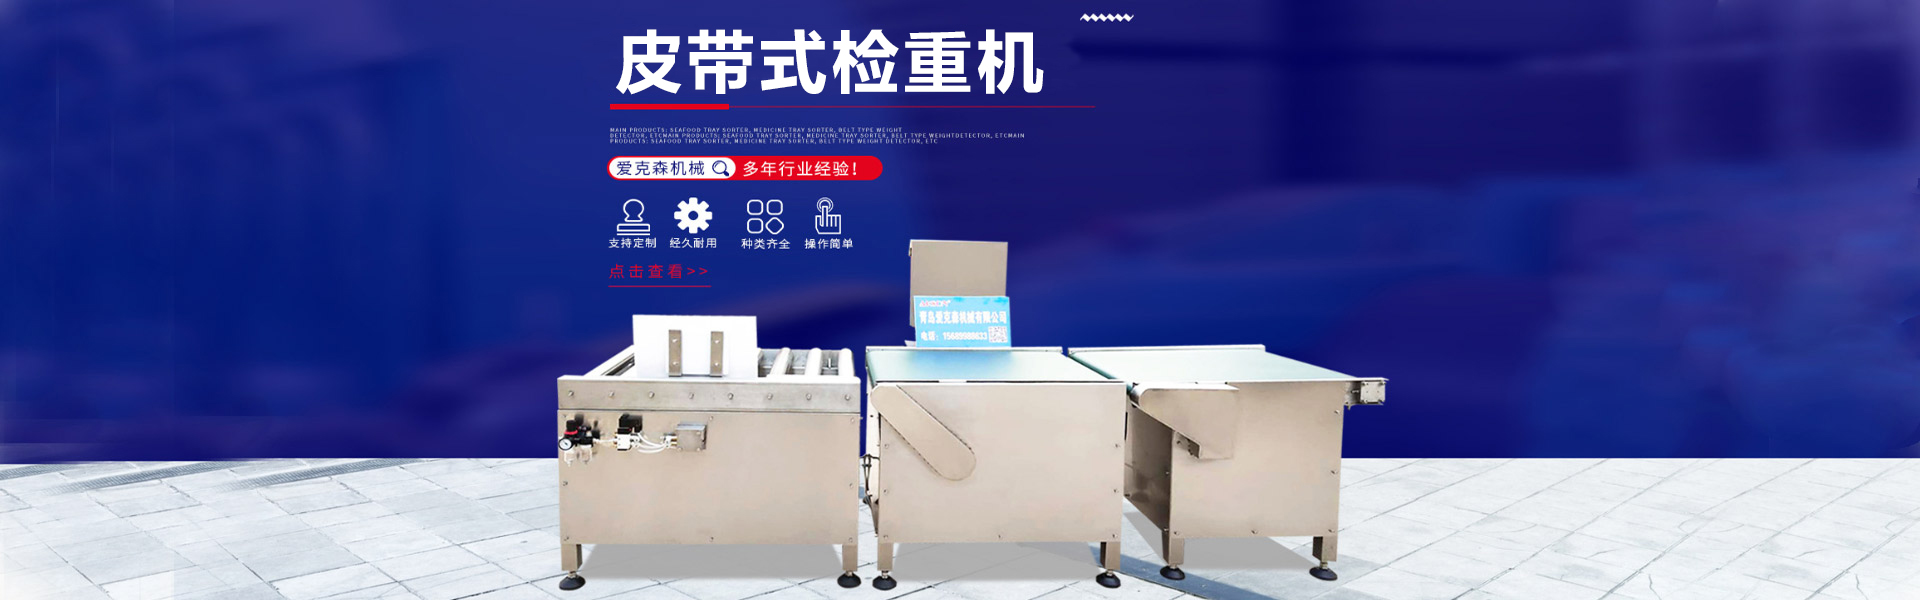
前段生产线产品进入检重机的提速单元,经过导正、提速使产品整齐等间距地进入称重单元,并当经过位于称重单元前端的光电开关时,重量检测机便开始自动称量该产品。同时检重机与原来设定好的标准重量值、上下限值进行比较,并自动分选出合格产品和超重、欠重产品。
重量分选机的未来发展,同时,随着工业化程度的加深,生产技术的进一步提高,人工本身已经难以满足高度工业化的需要,越来越多的机械化设备开始代替人工来作业,唯此才能大幅提高生产效率,赶上竞争越来越激烈的市场大潮。
鼓励和发展产、学、研一体化的有效联盟机制,加快具有自主创新能力科研体系的建设,抢占称重技术领域的制高点。在选择基础好、实力强的企业,建立多个企业科研中心,并带动建若干个省级科研开发中心,形成合理的行业科研布局。迅速转化科技成果,拉动重量选别机工业发展,推进我国重量选别


检重秤与基本秤不同,因为它们具有可编程公差和先进功能,这是其他制造商所不具备的,公差允许操作员输入一定重量范围,并通过不同颜色的灯指示称重的物品是否在目标公差范围内,上方或下方。它们已经被许多不同行业的公司使用,包括工业,化学工程和食品工业,并且对这些公司有益。
检重秤在产品的重量是在质量控制过程中测量的重要基准之一,无论是用于消费品还是汽车部件。能够进行准确,快速的测量并发送到PC进行统计分析是质量控制的关键功能之一。非自动称重仪器(以下称为“仪器”)的静态校准指南,特别是要进行的测量,测量结果的计算,确定测量的不确定度,校准证书的内容。
重量分选机
电子称重系统由重量传感器和指示器组成,旨在提高干燥处理应用的自动化程度,凭借先进的集成功能,自动化电子秤系统可与工厂设备连接,并与PLC,PC和其他重要操作系统进行通信,从而提供自动称重解决方案。系统自动化有效地减少了对手动监控,操作和操作的依赖,从而^大限度地减
虽然检重秤过程为制造商提供了对整个制造企业的更大控制和可视性,但它也提供了超出测量精度的优势。通过将此技术应用于复杂的混合和配料应用,用户可以体验到改进的质量控制,增加的库存管理和减少的劳动力。
校准的目的是仪器响应施加的负载提供的指示,结果以质量单位表示,仪器指示的负载值将受当地重力,负载温度和密度以及周围空气的温度和密度的影响。一人在接线盒这端拉那根废弃的线缆,另一人在传感器那端协助,注意用力不要过大,以免损坏线缆表面,把接过来的新传感器线缆按照原来的接线顺序接入接线盒并压紧。



 在线客服
 15689988633
 532013688@qq.com


